万向联轴器加工工艺
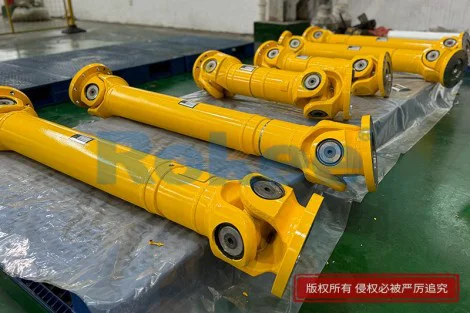
万向联轴器是机械传动系统中适配角度偏移、传递动力的核心部件,广泛应用于各类传动设备领域,其加工工艺直接决定部件的传动稳定性、使用寿命与适配性能。整套加工流程遵循从毛坯成型、预处理、精密机加工、热处理到精整装配的递进式逻辑,各工序相互配合、层层把控。加工核心围绕十字轴、万向节叉等关键构件展开,重点解决构件尺寸偏差、表面缺陷、内应力残留等加工问题。通过规范化的工序管控,能够有效提升构件配合精度,降低传动过程中的摩擦损耗,保障设备在多角度、动态工况下的平稳运行,是保障万向联轴器综合使用性能的关键环节。
毛坯成型与预处理是万向轴联轴器加工的基础工序,为后续精密加工奠定良好基础。目前主流采用锻造工艺制备万向节叉、十字轴等核心毛坯,通过压力加工使金属材质内部组织更致密,均匀分布的材质结构可提升构件结构强度与抗形变能力,减少内部气孔、疏松等原生缺陷。毛坯成型后需开展基础热处理预处理,主要通过正火、回火工艺细化金属晶粒结构,消除锻造过程中产生的残余内应力,避免毛坯出现形变、开裂问题。同时,工作人员会清理毛坯表面的氧化皮、毛刺与杂质,修整毛坯外形的明显偏差,根据加工需求预留均匀的加工余量,保障后续机加工工序能够稳定、精准开展。
精密机加工是把控万向节联轴器尺寸与配合精度的核心工序,采用分层加工模式逐步优化构件形态。首先通过粗加工工序,利用车削、铣削设备快速去除毛坯多余材质,进一步修正构件整体外形,固定基础结构尺寸。随后进行半精加工,完成构件油孔、安装孔、键槽等基础功能结构的加工,初步定型核心配合部位的结构形态。最后依托数控设备开展精加工,针对十字轴轴颈、节叉轴承孔、连接端面等关键配合位置精细化打磨,严格控制各部位尺寸误差与表面平整度,保证各构件的互换性与贴合度,满足传动装配的基础精度需求。
整体热处理工艺是提升万向轴联轴器力学性能的关键步骤,有效改善构件的耐磨与抗疲劳性能。在精密粗加工完成后,对十字轴、节叉等核心受力构件进行渗碳、淬火及低温回火处理,通过可控温加热与分段冷却方式,优化构件表层与内部的材质性能。表层经过处理后可提升硬度与耐磨性,抵御传动过程中的摩擦损耗与挤压磨损,内部材质则保持良好的韧性,缓解设备运行中的冲击载荷。热处理过程中需精准把控温度、保温时长与冷却速率,规避构件出现硬度不均、脆性增大、二次形变等问题,平衡构件的强度与韧性,适配复杂的传动工况。
精整处理与装配调试是万向联轴器成型的最终工序,直接影响成品的使用效果。热处理完成后,对构件关键配合面进行精磨、抛光处理,修正热处理产生的细微形变与表面瑕疵,优化表面粗糙度,减少传动过程中的运行阻力。同时逐一检测各构件的尺寸精度、形位公差,筛选合格构件,剔除存在裂纹、尺寸超差的残次品。装配阶段按照结构顺序完成十字轴、轴承、节叉等部件的组装,调整各配合间隙,保证部件转动灵活无卡滞。装配完成后进行空载试运行,排查传动卡顿、偏移等问题,完成整体工艺收尾,保障成品传动运行的稳定性。
万向联轴器厂家,万向联轴器生产厂家,万向联轴器制造厂家,联轴器厂家,联轴器生产厂家,联轴器制造厂家,联轴器公司,荣基工业科技(江苏)有限公司
《万向联轴器加工工艺》更新于2026年9月30日
![BH万向节联轴器选型误区]()
BH万向节联轴器选型误区
在机械传动系统中,BH万向节联轴器作为连接两轴、补偿偏移并…![法兰式万向联轴器]()
法兰式万向联轴器
法兰式万向联轴器是工业传动系统中适配性极强的核心传动部件…![平移式工业仓储篷房用万向节联轴器角度补偿]()
平移式工业仓储篷房用万向节联轴器角度补偿
平移式工业仓储篷房作为现代工业领域中灵活高效的仓储解决方…![万向节联轴器选型优化聚氨酯彩钢夹芯板生产线效率]()
万向节联轴器选型优化聚氨酯彩钢夹芯板生产线效率
聚氨酯彩钢夹芯板凭借良好的保温隔热、隔音降噪及结构轻便等…