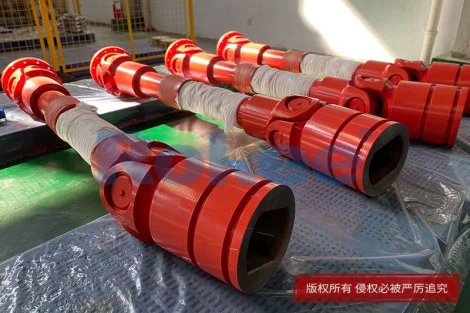
内花键万向联轴器制造厂家

内花键万向联轴器是机械传动系统中实现变轴线角度传递扭矩的关键基础件,其核心结构由内花键轴套、十字轴、轴承和连接法兰等部件组成,广泛应用于冶金、矿山、工程机械、轻工机械、船舶、农业机械以及风电、橡塑等需要补偿两轴相对位移的传动场合。随着国内装备制造业向重载、连续运行和高可靠性方向升级,下游主机厂对联轴器的承载能力、动平衡等级、使用寿命和维护便捷性提出了更高要求,推动制造厂家在材料选型、热处理工艺、花键加工精度、轴承密封结构和装配检测等环节持续改进。围绕内花键联接这一特征,厂家需要解决花键与轴毂配合间隙、对中性、润滑脂留存以及在冲击载荷下的齿面接触强度等工程问题,通过定制化设计匹配不同扭矩、转速和折角工况,为用户提供从选型计算、图样确认到批量交付和售后跟踪的完整服务。
内花键万向轴联轴器的制造流程以锻造毛坯为起点,下料后经过加热锻造成型,再进行正火或调质处理以改善基体组织,随后进入粗车、精车和铣齿工序。内花键的加工是其中技术含量较高的环节,通常采用插齿或滚齿方式成型,关键部位留磨量,热处理后通过渐开线花键磨床或大径定心磨床修正齿形误差和周节累积误差,保证与配套外花键轴的接触面积和侧隙分布。十字轴、轴承座和滑动轴承或滚针轴承的配合尺寸同样需要控制公差,出厂前按图样进行压装、注脂和密封盖铆合。整个过程对设备刚性、刀具寿命和操作工人的经验依赖较强,成熟厂家通常具备从锻件入厂复验到成品动平衡试验的完整工序链,以稳定批量交付能力。
材料与热处理直接决定内花键万向节联轴器的承载寿命。常见轴套和十字轴采用合金结构钢制造,通过调质获得良好综合力学性能,再对花键齿面、十字轴轴颈和轴承配合面进行表面淬火或渗碳淬火,使表层获得高硬度而心部保持韧性,从而兼顾耐磨与抗冲击。花键齿面的硬度层深度、淬火组织和变形控制是质量控制的重点,厂家通常通过试样随炉、硬度抽检和金相抽查来监控批次一致性。对于重载或频繁正反转工况,还会在齿形修形、齿端倒圆和过渡圆角半径上做优化,降低应力集中,减少早期点蚀和断齿失效。这些工艺细节构成了不同厂家之间寿命差异的主要来源,也是用户在选型时需要关注的隐性指标。
装配与检测环节决定了联轴器出厂后的实际运行表现。装配阶段需要完成十字轴轴承压装、内花键副试配、法兰止口找正以及注脂量控制,轴承端盖采用卡簧、压板或铆接方式固定,防止运行中窜动。检测环节通常包括齿形齿向抽检、径向跳动与端面跳动测量、动平衡试验以及外观和清洁度检查;对大规格或高速工况产品,还会进行出厂前的台架跑合或扭矩抽检。完善的制造厂家会对每台产品建立工序流转卡,记录主要尺寸、热处理批次和检测数据,便于后续质量追溯。这些环节虽然不直接体现在产品外形上,却直接影响安装后的振动水平、噪声高低和漏油概率,是衡量厂家工艺管理成熟度的重要窗口。
面向用户服务环节,成熟的制造厂家会在前期介入选型沟通,根据用户提供的扭矩、转速、轴间距、折角、工况系数和配套轴端形式,推荐合适的规格系列,并在必要时提供花键参数、法兰尺寸和轴向伸缩量的定制设计。交付阶段通常随货提供产品合格证、装配简图和润滑维护说明,帮助用户正确安装与对中。使用过程中,厂家可提供易损件备件、轴承包、密封圈和花键副的单独供应,并在出现早期异常时协助分析原因,判断是安装对中不当、润滑不良、载荷超员还是零件本身缺陷。通过长期跟踪不同行业的使用反馈,厂家能够反向改进结构设计和工艺细节,使产品持续适配新机型和新工况,形成与用户共同成长的供应关系。
内花键万向联轴器,内花键万向联轴器厂家,内花键万向联轴器生产厂家,内花键万向联轴器制造厂家,万向联轴器厂家,万向联轴器生产厂家,万向联轴器制造厂家,联轴器厂家,联轴器生产厂家,联轴器制造厂家,联轴器公司,荣基工业科技(江苏)有限公司
《内花键万向联轴器制造厂家》更新于2026年10月14日
![大型移动婚礼篷房SWC万向联轴器安装要点]()
大型移动婚礼篷房SWC万向联轴器安装要点
大型移动婚礼篷房作为户外婚礼的核心场地设施,其搭建质量直…![防雨防风婚礼篷房传动系统万向联轴器推荐]()
防雨防风婚礼篷房传动系统万向联轴器推荐
婚礼篷房作为户外婚礼的核心载体,其安全稳定性直接决定婚礼…![夹芯板生产线动力传输核心部件万向节联轴器]()
夹芯板生产线动力传输核心部件万向节联轴器
在现代化夹芯板连续生产线中,整条设备的稳定运转、动力高效…![万向联轴器法兰接套]()
万向联轴器法兰接套
万向联轴器法兰接套是工业传动系统中的核心连接部件,融合法…